Entradas

Mostrando las entradas etiquetadas como Segundo Parcial

2.1.8.9 Cartas de control por variables.

Imagen
Se puede definir una carta de control como: un método gráfico para evaluar si un proceso está o no en un estado de control estadístico La representación de las cartas de control sin más no es muy útil; estas no sirven a menos que se examinen detenidamente. Los principios para leer las cartas de control se describen a continuación. Cuando se lleva un registro sobre una medida real de una característica de calidad, tal como una dimensión expresada en milímetros, se dice que la calidad se expresa por variables y las cartas que se construyen se llaman Cartas de Control por Variables Los tipos de cartas de control estan agrupados en estos tipos: Sin Estándar dado Con Estándar dado Carta Media-Rango Carta Media-Rango , con estándar dado Carta Media Carta Rango (R) Carta Media Rango Sin Estándar dado Carta Media 

2.1.8.8 ¿Qué tipo de carta de control utilizar?

Imagen
Una carta de control es una herramienta estadística empleada para el estudio y control de procesos a través del tiempo. El objetivo de las cartas de control es el observar y analizar mediante el uso de datos estadísticos la variabilidad del proceso de interés a través del tiempo. Mediante el uso de las cartas de control se pretende identificar las principales fuentes de variación del proceso, las cuales se identifican como: Variabilidad debida a causas comunes: Variabilidad que aparece de manera natural en el proceso debida al azar e inherente a la calidad. Nada se puede hacer sobre este tipo de variabilidad. Variabilidad debida a causas especiales: Variabilidad originada por circunstancias o situaciones especiales ajenas al proceso. Este tipo de variabilidad a menudo puede ser identificada y eliminada del proceso Existen dos grupos generales de cartas de control: para variables y para atributos. Las cartas de control para variables, se aplican al monitoreo de características de calida...

2.1.8.7 Reglas de sensibilización para cartas de control.

Imagen
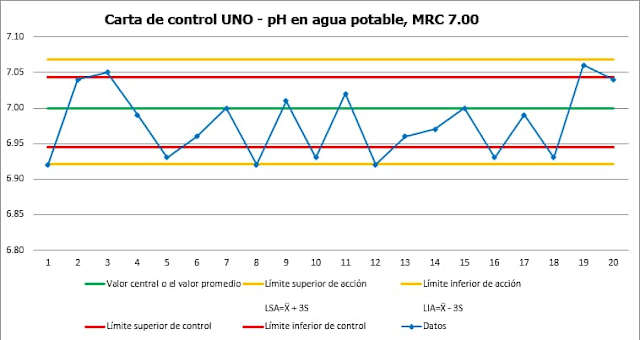
Una carta de control es una representación gráfica de una o varias características del proceso bajo investigación, y es la herramienta más usada para identificar causas especiales de variabilidad en un proceso. Cuando un proceso tiene asociada una carta de control, se dice que está siendo controlado. Para obtener los limites de una carta de control lo realizamos con el promedio y la desviación estándar que verificamos para calcular los límites de control y de acción de esta manera: Límite de Control: es el promedio más o menos dos veces la desviación estándar. Límite de Acción: es el promedio más o menos tres veces la desviación estándar. Ante los retos de tener que definir todos los parametros de un producto, como respuesta la estadística de datos funcionales, la cual define a un dato como una función en un intervalo de tiempo. 

2.1.8.6 Evaluación de una carta de control

Imagen
 Las cartas de control se utilizan para chequear la estabilidad de un proceso. En este contexto el proceso se dice que está bajo control estadístico si el o los parámetros de la distribución de probabilidad de una característica de calidad bajo estudio, permanecen invariables en el tiempo. Si un cambio se produce en alguno de ellos el proceso se dice que está fuera de control.   Para monitorear la media de una característica de calidad normalmente distribuida con la carta tradicional de observaciones individuales de Shewhart, sucesivas muestras de tamaño n = 1 se obtienen a través del tiempo y se grafican sobre la carta. El proceso se dice estar fuera de control cuando el valor graficado cae fuera de los límites de control. Estos límites que se toman usualmente a ± 3σ de la línea central, fijada en el valor de la media del proceso con desvío estándar igual a σ, son conocidos como límites de control “ 3 - sigma".  Cuando se evalúa cuan efectiva es una carta de control...

2.1.8.5 Diseño de tolerancias.

Imagen
Diseño de tolerancias. El diseño de tolerancias garantiza que el producto cumpla los requisitos de ingeniería a pesar de esta variación de la pieza. Para determinar la cantidad de tolerancia que se puede permitir, se debe tener en cuenta la acumulación de variación en cotas individuales.  Cuando nosotros definimos como vamos a realizar un producto, necesitamos comprobar las caracteristicas que este debe de tener para poder realizar su tarea, cuando se realiza un producto, se definenen las tolerancias geometricas que va a necesitar tanto para, poder estar en un ensamble, o para hacer su objetivo de manera individual. Cuando tenemos definida las dimensiones o caracteristicas que un producto necesita empezamos a realizar un plan para poder generar su manufactura y delimitarla esto es lo que se llama crear un diseño robusto. Para esto definió un proceso de diseño de producto (y proceso de fabricación) en tres etapas: 1- Diseño del sistema: Esta es la etapa conceptual en la que se deter...

2.1.8.4 Límites Naturales o reales en una carta de control VS Límites de Especificación.

Imagen
  Los límites de control de su gráfica de control representan la variación de su proceso y le ayudan a indicar cuando su proceso está fuera de control.  Los límites de especificación están basados en los requisitos del cliente. Un proceso puede estar en control y aún así no es capaz de cumplir con las especificaciones. Los límites de control son las líneas horizontales ubicadas arriba y debajo de la línea central, que se utilizan para determinar si un proceso está fuera de control. Los límites de control superior e inferior se basan en la variación aleatoria esperada en el proceso. Por opción predeterminada, los límites de control de Minitab se muestran 3 desviaciones estándar arriba y abajo de la línea central. No se deben confundir límites de control con límites de especificación. Los límites de control se basan en la variación del proceso. Los límites de especificación están basados en los requisitos del cliente. Un proceso puede estar en control y aún así no es capaz de cu...

2.1.8.3 Clasificación de las Cartas de control o gráficos de control

Imagen
 Existen dos grupos generales de cartas de control: para variables y para atributos.  Las cartas de control para variables, se aplican al monitoreo de características de calidad del tipo continuo, las cuales requieren de un instrumento de medición (Peso, volumen, voltaje, etc.).  Las cartas de control para variables más usuales son:  X¯(Promedios)  R (Rangos)  S (Desviación estándar)  X (Medidas individuales)  T 2 (Multivariadas)  Las cartas de control para atributos se aplican cuando el producto o el proceso no es medido y simplemente es juzgado como conforme o no conforme, dependiendo del número de defectos o no conformidades que tiene.  Las principales cartas de control para atributos son:  p (Proporción o fracción de artículos defectuosos)  np (Número de unidades defectuosas)  c (Número de defectos)  u (Número de defectos por unidad) Además de las cartas mencionadas, existe una gran variedad de cartas de control, ...

2.1.8.2 Tipos de errores que pueden cometerse en una Carta de Control.

Imagen
 Las cartas de control constituyen la herramienta más potente para controlar en tiempo real un proceso, es decir que es un control en línea, en el mismo momento que se están desarrollando los procesos. Los procesos pueden ser productivos, mediciones y ensayos en laboratorios, desarrollos de consultoría o administrativos.  La carta de control posee tres usos fundamentales:  • Reducción de la variabilidad del proceso.  • Monitoreo y vigilancia del proceso.  • Estimación de los parámetros del proceso.  Una carta de control típica consta de tres líneas. Posee una línea central, que representa el valor promedio de la característica de calidad y que corresponde al estado bajo control. También se observan dos líneas horizontales, llamadas el límite superior de control y el límite inferior de control. Estos límites se eligen de manera tal que si el proceso se halla bajo control estadístico, casi todos los puntos muestrales se localizarán entre ellos. Los puntos mue...

2.1.8.1 ¿Qué son las Cartas de control o gráficos de control?

Imagen
 Las cartas de control se utilizan para chequear la estabilidad de un proceso. En este contexto el proceso se dice que está bajo control estadístico si el o los parámetros de la distribución de probabilidad de una característica de calidad bajo estudio, permanecen invariables en el tiempo. Si un cambio se produce en alguno de ellos el proceso se dice que está fuera de control.   Para monitorear la media de una característica de calidad normalmente distribuida con la carta tradicional de observaciones individuales de Shewhart, sucesivas muestras de tamaño n = 1 se obtienen a través del tiempo y se grafican sobre la carta. El proceso se dice estar fuera de control cuando el valor graficado cae fuera de los límites de control. Estos límites que se toman usualmente a ± 3σ de la línea central, fijada en el valor de la media del proceso con desvío estándar igual a σ, son conocidos como límites de control “ 3 - sigma".  Cuando se evalúa cuan efectiva es una carta de control...

2.1.8 Cartas de control o gráficos de control.

Imagen
Las cartas de control son la herramienta más poderosa para analizar la variación en la mayoría de los procesos.  Han sido difundidas exitosamente en varios países dentro de una amplia variedad de situaciones para el control del proceso.  Estas gráficas fueron desarrolladas por el Dr. Shewhart son gráficas poligonales que muestran en el tiempo el estado de un proceso.  Las cartas de control enfocan la atención hacia las causas especiales de variación cuando estas aparecen y reflejan la magnitud de la variación debida a las causas comunes (Las causas comunes o aleatorias se deben a la variación natural del proceso). Las gráficas de co ntrol se usan entre otras cosas:  • Para verificar que los datos obtenidos poseen condiciones semejantes.  • Para observar un proceso productivo, a fin de poder investigar las causas de un comportamiento anormal.  • Al distinguir entre las causas especiales y las causas comunes de variación, dan una buena indicación de cuándo u...

2.1.7 Pruebas de Normalidad y ajuste de los datos

Imagen
  METODO DE BOX-COX   Son una familia de transformaciones potenciales usadas en  estadística para corregir sesgos en la distribución de errores, para corregir varianzas desiguales (para diferentes valores de la variable predictora) y principalmente para corregir la no linealidad en la relación (mejorar correlación entre las variables). Esta transformación recibe el nombre de los estadísticos George E. P .Box y David Cox. La transformación potencial está definida como una función continua que varía con respecto a la potencia lambda ( {\displaystyle \lambda } ). Para los datos ( Y 1 ,...,  Y n ). se realiza la transformación  {\displaystyle Y_{i}^{'}=Y_{i}^{\lambda }} . Procedimiento para la transformación. Para llevar a cabo una transformación potencial, dado un valor de lambda  {\displaystyle \lambda } , se calcula primero la  m edia Geométrica  de los valores  Y 1  ( K 2 ). Después se sustituye este valor para calcular el...

2.1.6 El Histograma y su interpretación.

Imagen
  Un   histograma   muestra la frecuencia de los valores en un gráfico.   Como en una tabla de frecuencias, los datos se agrupan en intervalos de igual amplitud que no se sobreponen. Al igual que en un gráfico de barras, la altura de cada barra muestra la frecuencia de los valores. Sin embargo, en un histograma, las columnas verticales no tienen espacio entre ellas. Crea un histograma para mostrar la información de una tabla de frecuencias. Aquí están los pasos para la creación de un histograma a partir de los datos organizados en una tabla de frecuencias. Paso 1:  Dibuja el eje horizontal  ( x ) ( x )  y el eje vertical  ( y ) ( y )  . Paso 2:   Titula el gráfico como "Datos de la tabla de frecuencias" Paso 3:  Nombra el eje horizontal como "horas". Pon los intervalos a lo largo del eje horizontal. Paso 4:  Nombra el eje vertical como "frecuencia". Ya que el rango de las frecuencias no es tan grande, numera el eje de uno en un...